

Att balansera produktionskostnader och tillverkningseffektivitet inom ballast- och gruvsektorerna kräver en noggrann utvärdering av hur ordervolymer påverkar enhetsekonomin, särskilt när man köper högspänningsslitagekomponenter somgjutning av krosskäft. Anläggningschefer och inköpsspecialister ifrågasätter ofta varför småskaliga provkörningar kräver högre pris per enhet jämfört med fullskaliga kommersiella produktionspartier. För att förstå denna kostnadsdynamik måste man analysera samspelet mellan installationsallokering, råvaruanskaffning och avancerade tillverkningskostnader.
Ekonomin för småpartiproduktion
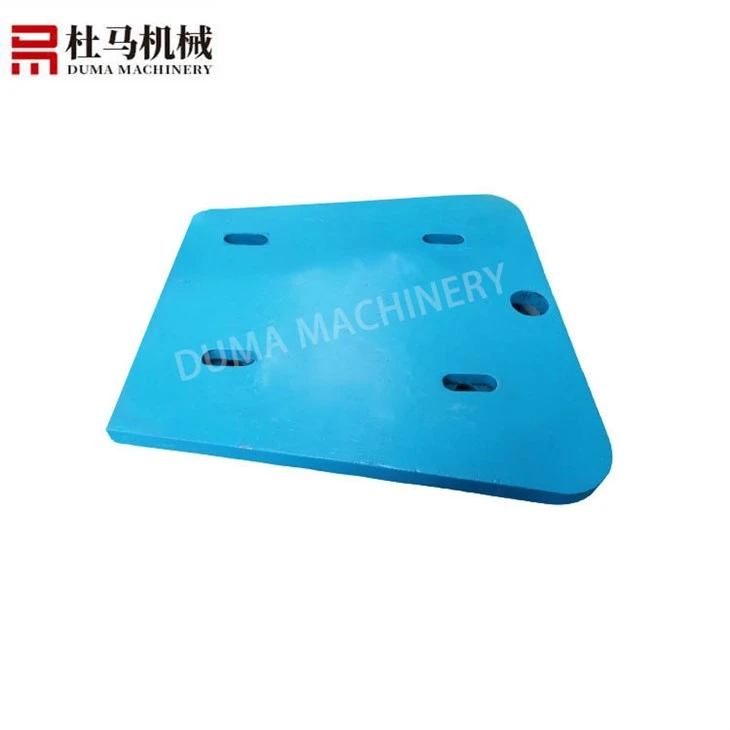
Tillverkning i små partier är i första hand utformad för att erbjuda hög flexibilitet, vilket gör det möjligt för verksamheter att testa nya legeringsformuleringar eller tillgodose akuta underhållskrav utan att upprätthålla alltför stort lager. När en anläggning efterfrågar en begränsad mängd specialiserade komponenter, till exempel en specialdesignadkäkkrossplatta-produktionslinjen måste genomgå en dedikerad installationsfas.
Denna installationsprocess kräver skickliga tekniker för att kalibrera formningsutrustning, förbereda mönsterkonfigurationer och justera hällparametrar. Eftersom dessa fasta förberedelsekostnader måste fördelas över ett begränsat antal färdiga enheter, ökar den resulterande installationskostnaden per enskild del avsevärt. Dessutom förhindrar inköp av råstål med högt manganhalt eller specialiserade legeringselement i mindre kvantiteter tillverkare från att utnyttja bulkmaterialrabatter, vilket ytterligare höjer basproduktionskostnaderna.
Skalfördelar i massproduktion
Övergången från begränsade provorder till storskaliga produktionspartier förändrar i grunden den ekonomiska enhetens modell, vilket ger betydande kostnadseffektiviteter för aggregattillverkare och globala distributörer. Genom att driva en expansiv produktionsanläggning på 42 000 kvadratmeter kan tillverkare effektivisera verksamheten, optimera materialhantering och maximera utrustningsutnyttjandet.
Konfigurationskostnadsavskrivning:Att sprida utgifter för fast mönsterinställning och maskinkalibrering över hundratals eller tusentals enheter minskar drastiskt den överliggande bördan som bärs av varje enskild käftplatta för stenkross.
Bulkmaterialanskaffning:Inköp av råstål och förstärkning av tillsatser i stora volymer säkerställer förmånliga priser från primära leverantörer, vilket direkt sänker produktionsutgifterna.
Processstandardisering:Kontinuerlig massproduktion stabiliserar arbetsflödeshastigheten, minimerar ledig maskintid och maximerar den totala operativa genomströmningen.
Metallurgisk kontroll och kvalitetskonsistens över batcher
Även om storskalig produktion ger obestridliga ekonomiska fördelar, är det viktigt att upprätthålla en strikt kvalitetskontroll över omfattande tillverkningspartier för att förhindra förtida strukturella fel på plats. Att köpa komponenter direkt från en etablerad fabrik snarare än en handelsförmedlare säkerställer att varje produktionsparti följer strikta metallurgiska standarder.
Avancerade tillverkningsanläggningar använder mikroprocessorstyrda automatiserade värmebehandlingsugnar för att utföra exakta vattenhärdande härdningsprocesser. Denna kontrollerade lösningsglödgning tvingar tillbaka komplexa karbider till en stabil austenitisk matris, vilket eliminerar spröda nätverk och säkerställer att den initiala hårdheten på ungefär HB200 snabbt förvandlas bortom HB500 under kraftig hårdhetspåverkan. Omfattande satsspårbarhet garanterar att varje leverans backas upp av verifierbara materialrapporter, dimensionella inspektionsloggar och metallografiska testdata.

Strategisk upphandling: Balansering av batchstorlek och operativa behov
Att bestämma om man ska lägga en liten provbeställning eller förbinda sig till en bulkgrossistförsändelse beror på omedelbara operativa begränsningar och långsiktiga lagerstrategier. Verksamheter som står inför oväntade underhållsstopp eller testar nya krosskonfigurationer drar ofta nytta av flexibla alternativ för små partier, som har kortare ledtider och snabb leverans. Omvänt uppnår storskalig gruvdrift som kräver konsekventa ersättningar i stora volymer för utrustningslinjer som Metso eller Sandvik maximal kostnadseffektivitet genom att säkra schemalagda bulkproduktionskörningar.
Ingenjörsteam tillhandahåller omfattande teknisk support för att hjälpa inköpschefer att utvärdera legeringsspecifikationer, allt från standard Mn13 och Mn18 till högpresterande titankarbidskär (TiC) skräddarsydda för specifik geologisk nötningsförmåga. Standardinventarier bibehålls för omedelbar leverans inom 7 till 10 dagar, medan anpassade legeringskonfigurationer kräver standardproduktionscykler på 30 till 45 dagar. Kontakta ingenjörs- och försäljningsteam idag för att diskutera anpassade batchkrav eller säkra konkurrenskraftiga grossistpriser för ditt kommande underhållsschema.


